Oct 20, 2026
Kuuden millimetrin pehmeä teräs, pituus 3000 mm, 250 kappaletta kuukaudessa. Nämä kolme numeroa ratkaisevat enemmän tarvitsemasi hydraulisen taivutuskoneen kuin mikään esite: paksuus määrää vetoisuuden, taivutuksen pituus määrää palkin ja eräkoko ratkaisee, kannattaako mekaanisesta vääntötankosta vai suljetun silmukan servoventtiilistä maksaa.
Lyhyt vastaus on, että tavalliset hydrauliset, vääntösynkronoidut CNC- ja sähköhydrauliset servokoneet eivät ole toisiaan parempia tai huonompia – ne on tarkoitettu eri töihin. Paksu levy pitkässä juoksussa sopii yksinkertaiseen hydrauliseen puristusjarruun, jossa on mekaaninen syvyysrajoitin. Ohut levy lyhyillä sarjoilla tiukoilla kulmatoleransseilla on paikka, jossa servo-synkronointi ansaitsee hintansa pelkällä asennusajalla. Vääntötanko CNC istuu keskellä ja on kone, jota useimmat työpaikat ostavat. Tämän artikkelin loppuosassa on kyse jakautumisen vahvistamisesta omia osiasi vastaan.
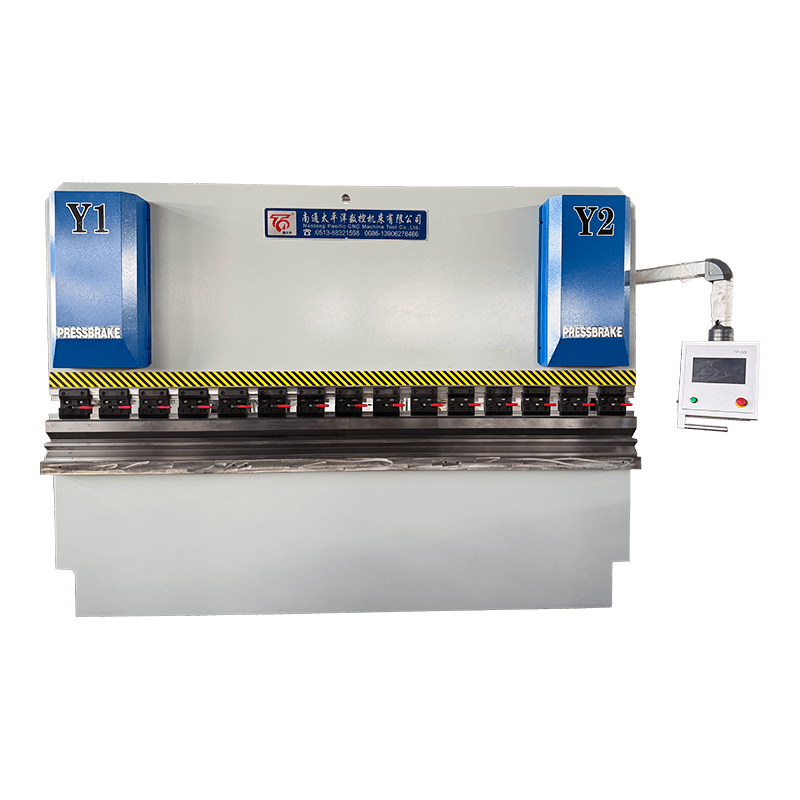
Jarrupuristin on puristin, jossa on epätavallisen tarkka syvyysrajoitin. Kahdessa sivukehyksessä on kiinteä alasänky, joka pitää suulakkeen; kaksi hydraulisylinteriä rungon yläosassa käyttävät paininta, joka kantaa meistin. Pumppu syöttää öljyä venttiililohkon läpi, mäntä kulkee ohjelmoituun asentoon ja taivutuskulma tulee siitä, kuinka pitkälle meisti tulee suuttimeen. Koneessa ei ole kiinteää "kulma-asetusta" - vain syvyys ja materiaalin reagointi siihen.
Kolme asiaa ratkaisee sen, toistuuko mutka tuhat kertaa: kuinka samansuuntainen painin pysyy laskeutuessaan, kuinka tarkasti syvyys mitataan ja kompensoituuko pohja taivutusvoiman aiheuttama taipuma. Tämän tyyppisten koneiden järjestelmäpaine on yleensä jossain 200–300 baarin alueella, mutta paine ei ole se, mikä ohjaa laatua, vaan asento.
Rinnakkaisuus tarkoittaa sitä, että kolme koneperhettä eroavat toisistaan. Tavallinen hydraulikone pitää männän vaakasuorassa mekaanisen vivuston ja kiinteiden pysäytysten avulla; vääntösynkronoitu kone yhdistää kaksi sylinteriä vääntöakselilla ja käyttää CNC-akselia syvyyteen; sähköhydraulinen servokone antaa jokaiselle sylinterille oman suhteellisen venttiilin ja lineaarisen asteikon, joten molemmat puolet korjataan itsenäisesti useita kertoja sekunnissa.
Tämä ero näkyy asennusaikana ja toleranssina ohuella levyllä. Vääntökoneessa materiaalin tai kulman muutos tarkoittaa uusia syvyysarvoja ja koekaivutusta; servokoneella ne arvot elävät ohjelmassa ja Y1/Y2 ovat suljetun silmukan, millä on väliä kun ajetaan 30 eri osaa viikossa 1,5 mm levyllä.
| Ominaisuus | WC67Y tavallinen hydrauliikka | WC67K vääntösynkronoitu CNC | WE67K sähköhydraulinen servo-CNC |
|---|---|---|---|
| Ram synkronointi | Mekaaninen kytkentä | Vääntöakseli ja mekaaniset pysäyttimet | Servoventtiili plus lineaariset asteikot per sylinteri |
| Syvyyssäätö | Käsipyörä tai yksinkertainen NC | CNC Y-akseli, moottoroitu | CNC suljetulla silmukalla Y1/Y2 |
| Uuden osan asennus | Pisin, asetettu koekäyrillä | Kohtalainen, kulmat tallennettu ohjelmaan | Lyhyimmät, toistettavat arvot |
| Paras istuvuus | Paksu levy, yksinkertaiset profiilit, pieni tilavuus | Sekaerät yleisessä työpajassa | Ohut arkki, tiukat kulmat, toista työ |
| Suhteellinen hinta | Alin | Keski | Korkein |
Siellä missä keskitie riittää, vääntöakselikone on yleensä järkevä hankinta: se hoitaa laajan sekoituksen mietoa terästä ja ruostumatonta työtä, pitää kulma-asetukset ohjelmassa, eikä maksa servojärjestelmän hintaa.
 WC67K vääntöakselin synkroninen CNC-hydraulinen puristusjarru Keskitason CNC-puristinjarru kevyen teräksen ja ruostumattoman teräksen sekoitettuun työhön, tallennetuilla kulmaohjelmilla ja servo-ohjatulla takamittarilla ja iskulla. Näytä tuote →
Tonnimäärä ei ole makuasia. Miedon teräksen ilmataivutuksessa työstettävä koneistokaava on P (tonnia per metri) ≈ 65 × t² / V, jossa t on levyn paksuus ja V on muotin aukko. Tavallinen lähtökohta on V = 8 × t. 6 mm:n levy kulkee siis 48 mm:n muotilla ja tarvitsee noin 49 t/m; 3 000 mm:n mutkan poikki, joka on noin 146 t, joten 160–200 t kone kattaa työn työmarginaalilla.
Useimmiten raskaampia levyjä yksinkertaisissa profiileissa taivuttaville liikkeille perinteinen hydraulikone, jossa on moottoroitu takamittari, hoitaa työn maksamatta servosynkronointia.
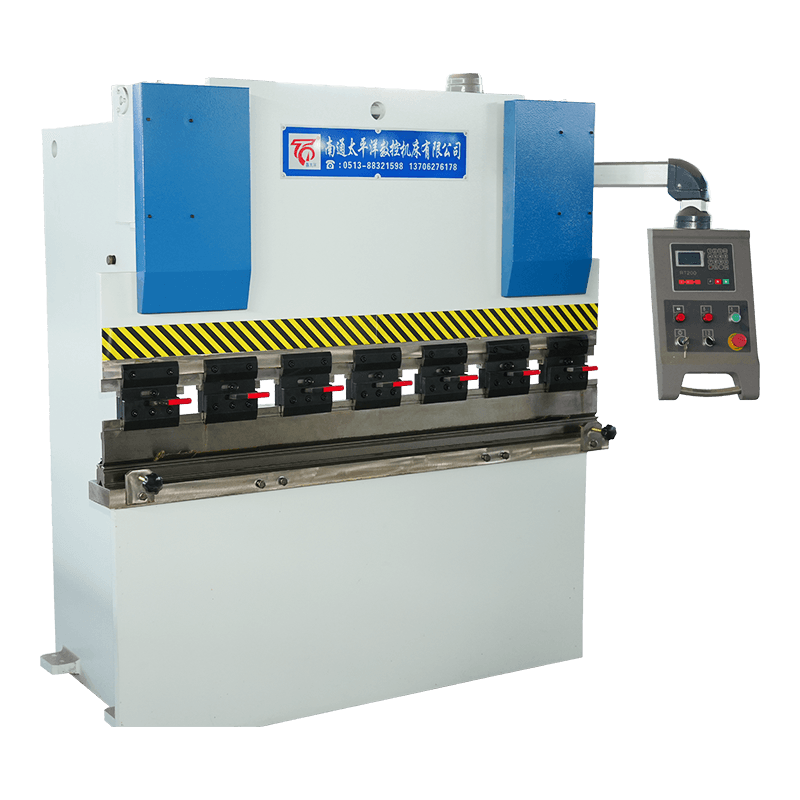 WC67Y-sarjan NC hydraulinen peltipuristin Kustannustehokas NC-hydraulinen puristinjarru raskaammille levyille ja yksinkertaisille profiileille, jossa on E21- tai RT200-ohjelmavarasto ja valinnainen manuaalinen kompensointi. Näytä tuote →
Useimmat kulmavalitukset juontavat neljästä syystä, ja vain yksi niistä on koneen ohjausjärjestelmä. Ensimmäinen on taipuma: kuormitettuna painin kumartuu keskeltä ylöspäin ja sänky alaspäin, joten täyspitkä mutka tulee ulos syvemmälle keskeltä kuin päistä. Kruunu – kiilasarja tai hydraulinen kompensointi sängyssä – on vakiokorjaus, ja sen pitäisi olla teknisissä tiedoissasi, jos taivutat rutiininomaisesti lähes täydellä teholla.
Toinen on materiaalin vaihtelu. Levyn paksuustoleranssit tarkoittavat, että kaksi eri kelaa olevaa levyä voi taipua eri tavalla samalla paininsyvyydellä, minkä vuoksi ilmataivutus vaatii aina koekappaleen erän alussa. Kolmas on takajousto, joka nousee vetolujuudella – ruostumattomat ja erittäin lujat niukkaseosteiset laadut joustavat huomattavasti enemmän kuin lievä teräs ja tarvitsevat joko ylitaivutus- tai kulman korjausta. Neljäs on öljyn lämpötila: kone, joka käy aamulla kylmänä ja iltapäivällä kuumana, voi ajautua, jos syvyysarvoa ei kompensoida ohjauksessa. Servotahdistetussa koneessa poikkeamaa korjataan jatkuvasti; vääntökoneessa se ei ole.
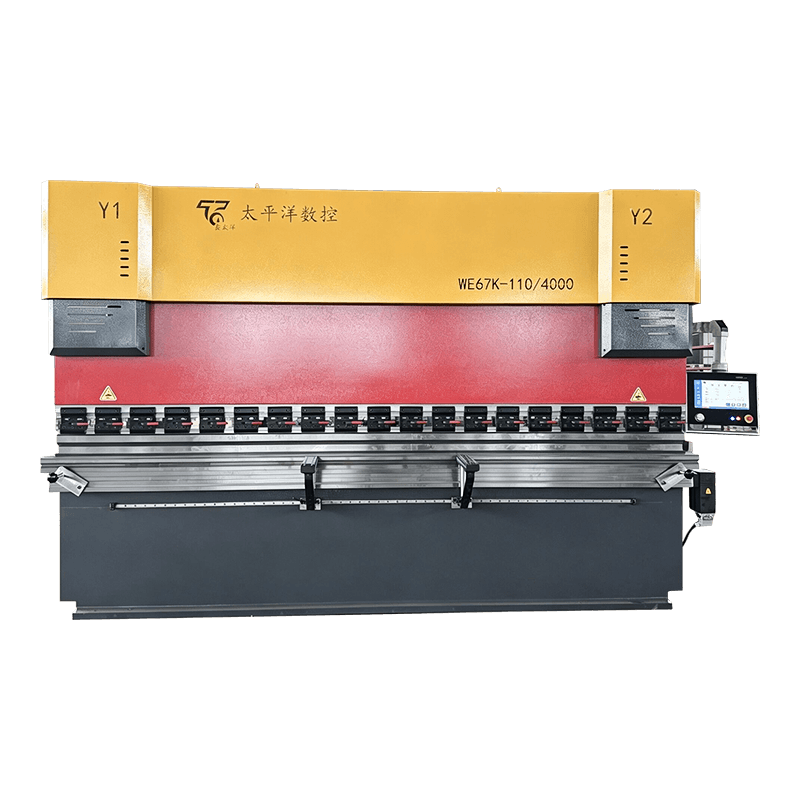 WE67K sähköhydraulinen servo-CNC-puristin Erittäin tarkka servo-synkronoitu puristusjarru, jossa on moniakselinen takamittari ja jatkuva korjaus tasaisen taivutustarkkuuden saavuttamiseksi koko työskentelypituudella. Näytä tuote →
Hydrauliset puristusjarrut epäonnistuvat ennakoitavissa paikoissa, ja lähes kaikki kalliit viat alkavat halvoina. Hydraulipiiri, synkronointi ja takamittari aiheuttavat suurimman osan odottamattomista pysähdyksistä, ja lyhyt viikoittainen rutiini saa suurimman osan niistä kiinni ennen kuin niistä tulee tuotannon seisokki. Meidän hydraulisen taivutuskoneen huolto-opas kattaa koko aikataulun; nämä ovat viisi asiaa, jotka kannattaa tehdä ensin.
Kaksi konetta, joilla on sama vetoisuus ja taivutuspituus, voivat olla hyvinkin erilaisia ostoja, koska otsikkonumero ei kerro mitään kontrollista, kruunauksesta tai hyväksyntätestistä. Laita seuraavat asiat paperille ennen kuin vertaat hintoja.
| Tuote | Mitä sanoa | Miksi sillä on merkitystä |
|---|---|---|
| Nimellisvoima | Vetoisuus ilmoitetulla suuttimen aukolla ja materiaalin lujuus | Estää ylikuormituksen, kun asennat myöhemmin kapeamman muotin |
| Taivutuksen pituus | Täyspitkä ja epäkeskisen taivutuksen asennot | Rungon taipuma on pahin päissä |
| Kulman toistettavuus | Testikaarien lukumäärä ja hyväksytty toleranssi | Ainoa sekki, joka kuvastaa todellista tuotantoa |
| Turvallisuus | Valoverho, kahdella kädellä ohjaus, ylipaineventtiilin suoja | Lakivaatimukset ja käyttäjän suoja |
| Dokumentaatio | Hydraulikaavio, kytkentäkaavio, parametrien varmuuskopiointi | Puolittaa vianetsintäajan |
| Varaosat | Tiivistesarjat, suodatinelementit, takamittarin komponentit | Seisonta-ajat riippuvat siitä, mitä hyllylläsi on jo |
Viitteeksi, Nantong Pacific CNC Machine Tool rakentaa kaikki kolme arkkitehtuuria - pelkkä hydraulinen, vääntösynkronoitu ja sähköhydraulinen servo - Haianissa, Jiangsussa ja viedään Kaakkois-Aasiaan, Eurooppaan, Yhdysvaltoihin ja Lähi-itään. Voit tarkistaa koko puristusjarrualue saksien, valssauskoneiden ja puristimien rinnalla, mikä auttaa, kun yhden toimittajan on katettava koko valmistuslinja yhden koneen sijaan.
Hydrauliosa kuvaa käyttövoimaa: öljynpaine liikuttaa mäntää. CNC kuvaa ohjausta, joka asettaa painimen syvyyden, takamittarin asennon ja joskus kruunun. Useimmat nykyaikaiset hydraulipuristimen jarrut ovat CNC-muotoisia, joten nämä kaksi termiä ovat päällekkäisiä eivätkä kilpaile keskenään.
Käytä P (t/m) ≈ 65 × t² / V pehmeälle teräkselle, V = 8 × t. 6 mm:n levy 48 mm:n muotissa tarvitsee noin 49 t/m, joten 3000 mm:n mutka noin 146 t – 160-200 t kone peittää sen marginaalilla.
Hinta liikkuu vetoisuuden, taivutuksen pituuden, CNC-akselien lukumäärän, kruunun ja työkalujen mukaan. Kaksi samankokoista konetta voi laskeutua kauas toisistaan, kun servo-synkronointi ja 3 1 tai 4 1 akseliohjaus on lisätty, joten pyydä tarjous omien osapiirustojesi mukaan.
Noudata valmistajan määräaikaa ja ota öljynäyte vähintään kerran vuodessa. Kuumuus, pöly ja vesi ovat tavallisia syitä varhaiseen hajoamiseen, ja suodatinelementit on yleensä vaihdettava useammin kuin itse öljy.
Kyllä, mutta ruostumattomat ja lujat teräslajit tarvitsevat enemmän voimaa ja enemmän joustokompensaatiota kuin pehmeä teräs. Kokoa kone niin, että se vastaa odotettavissa olevan työmääräsi kovimpaa materiaalia nykypäivän kevyen terästyön sijaan.
Valoverhot tai lasersuojat työkaluvälissä, kahdella kädellä ohjaus, hydraulipiiriä ylikuormitukselta suojaava varoventtiili ja mekaaniset pysäyttimet painimessa. Varmista, että koneella on markkina-alueellasi vaadittu sertifikaatti ennen kuin se lähetetään.
Aiheeseen liittyviä tuotteita
Ota yhteyttä
Tehdasosoite
Xichang Industrial Park, Chengdongin kaupunki, Haiancity, Nantong City, Jiangsun maakunta, Kiina
Sähköposti
Puhelin
+86-13906278466
tuotteet
QR -koodi