
Sep 16, 2026
Kun 6 mm:n hiiliteräslevy tarvitsee tarkan 90°:n taivutuksen toistuvalla tarkkuudella, hydraulinen puristusjarru on ainoa kone, joka tuottaa vaaditun vetoisuuden ja hallinnan. Toisin kuin manuaaliset taittopuristimet tai mekaaniset puristimet, hydraulijärjestelmät tarjoavat täyden vetovoiman koko iskun ajan, mikä tekee niistä ihanteellisia paksuille levyille, pitkille työkappaleille ja monimutkaisille meistikokoonpanoille. Tässä artikkelissa kerrotaan, kuinka hydraulipuristimen jarrut toimivat, verrataan kahta hallitsevaa synkronointityyppiä ja opastaa sinua tärkeimpien parametrien läpi, jotka on otettava huomioon ennen ostamista.
Kaikki hydrauliset puristusjarrut käyttävät hydraulisylintereitä siirtämään painin (yläpalkki) alaspäin. Pumppu työntää öljyä sylintereihin synnyttäen voimaa, joka välittyy painimen kautta lävistimeen, joka puristaa levyn V-suulakkeeksi. Hydrauliikan perusetu on voimatiheys: kompakti sylinteri voi tuottaa satoja tonneja ilman vauhtipyörän tai kytkimen mekaanista hitautta.
Iskun nopeutta ja asentoa ohjataan servoventtiileillä tai suhteellisilla venttiileillä. Nykyaikaisissa CNC-malleissa säädin ohjaa venttiilejä saavuttamaan tarkan pohjakuolokohdan, mikä kompensoi öljyn lämpötilan muutoksia ja rungon taipumaa. Alan käsikirjojen mukaan hyvin viritetty hydraulinen puristinjarru voi pitää taivutuskulmat ±0,5°:n sisällä tuhansien jaksojen aikana.
Mekaaniset puristusjarrut luottavat pyörivään epäkeskiseen akseliin mäntimen liikuttamiseksi. Ne tarjoavat suuren nopeuden, mutta rajoitetun iskun säädettävyyden ja vaarantavat voimansiirron ylikuormituksen, kun taivutetaan lähellä kapasiteettia. Hydraulisissa puristusjarruissa on sen sijaan sisäänrakennettu paineenalennusjärjestelmä: jos materiaali on liian paksua tai muotin yhteensopimattomuus on äärimmäinen, varoventtiili avautuu, mikä estää koneen ja työkalujen vahingoittumisen. Tämä turvamarginaali on kriittinen työpajaympäristöissä, joissa materiaalin paksuus vaihtelee erästä toiseen.
Kaikkien hydraulisten puristusjarrujen on pidettävä painin yhdensuuntainen pöydän kanssa taivutuksen aikana. Käytössä on kaksi todistettua mekanismia: vääntöakselin (mekaaninen) synkronointi ja sähköhydraulinen servosynkronointi. Jokainen sopii erilaisiin tuotantomitta- ja tarkkuusvaatimuksiin.
Tämä rakenne käyttää vääntötankoa, joka yhdistää vasemman ja oikean hydraulisylinterin. Kun sylinterit liikkuvat, vääntötanko pakottaa molemmat puolet kulkemaan tasaisesti. Järjestelmä on mekaanisesti kestävä, ei vaadi elektronista palautetta ja on helppo huoltaa. Se on kustannustehokkain valinta yleistaivutukseen 6 mm levypaksuuteen asti. Luotettavalle työhevoselle tässä kategoriassa 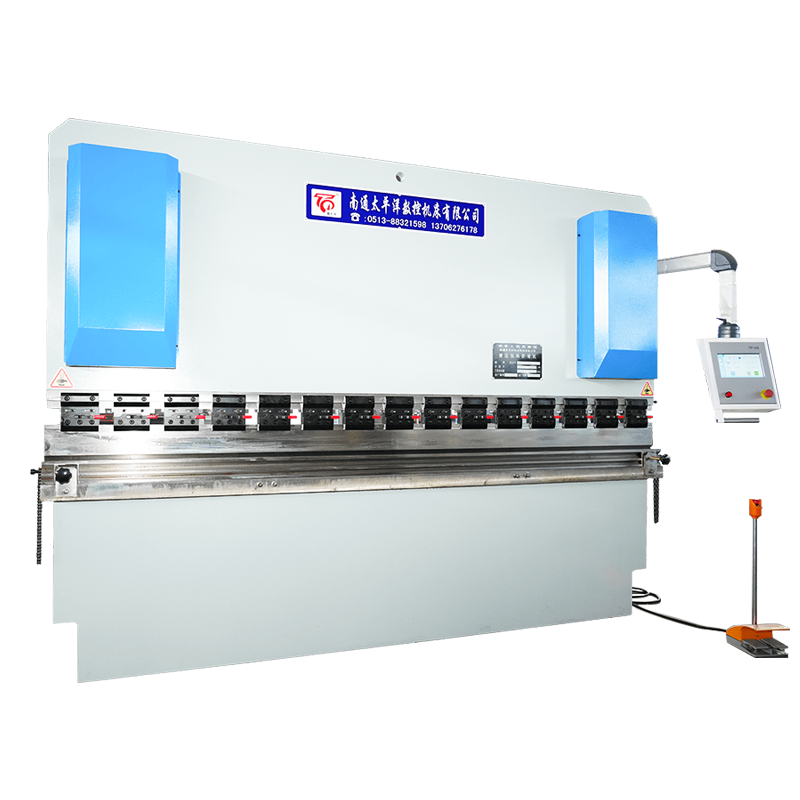 WC67K vääntöakselin synkroninen CNC-hydraulinen puristusjarru Tämä mekaanisesti synkronoitu puristusjarru tarjoaa luotettavan rinnakkaisuuden ilman elektronista takaisinkytkentää, joten se on kustannustehokas valinta jopa 6 mm:n paksuiseen yleistaivutukseen, mikä sopii erinomaisesti suuriin tuotantomääriin. Näytä tuote → tarjoaa todistetun rakenteen teräslevyhitsatulla rungolla, joka on analysoitu ANSYS-jännitysohjelmistolla.
Tässä jokaista sylinteriä ohjataan itsenäisesti servoventtiilillä ja lineaarisella kooderilla. CNC-ohjain vertaa jatkuvasti vasemman ja oikean mäntimen asentoa ja säätää öljyn virtausta reaaliajassa. Tämä mahdollistaa erittäin suuren yhdensuuntaisuuden – tyypillisesti 0,02 mm:n sisällä – ja mahdollistaa kruununkompensoinnin ohjelmoinnin säätimeen. The 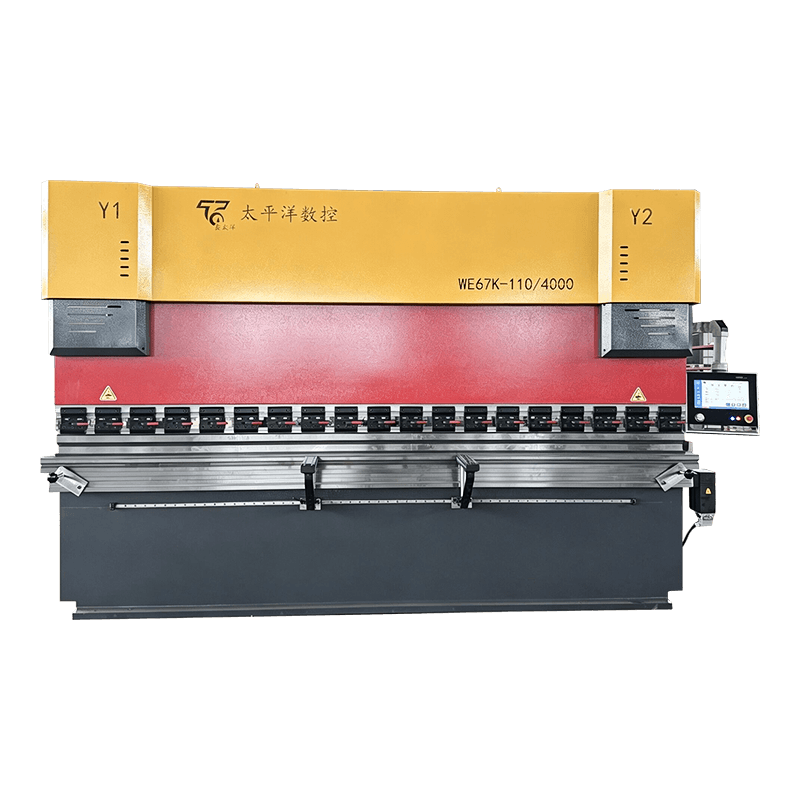 WE67K sähköhydraulinen servo-CNC-hydraulinen puristusjarru Itsenäisellä servoventtiiliohjauksella ja lineaarisilla antureilla tämä malli saavuttaa yhdensuuntaisuuden 0,02 mm:n sisällä ja tukee kruunujen kompensointia, joka sopii ilmailu- ja tarkkuusarkkitehtuurityöhön. Näytä tuote → on suunniteltu teollisuudelle, joka vaatii suurta tarkkuutta pitkien työkappaleiden, kuten ilmailu- ja ruostumattomasta teräksestä valmistettujen arkkitehtonisten paneelien, yli.
Molempia sarjoja on saatavana 40-1000 tonnin tonnimäärinä ja ne voidaan varustaa vakio- tai räätälöidyillä työkaluilla. Valinta riippuu ensisijaisesti vaaditusta kulmatoleranssista ja tuotantomäärästä – sähköhydrauliset mallit maksavat enemmän etukäteen, mutta vähentävät romua ja asennusaikaa korkean sekoituksen ajoissa.
Oikean koneen valinta ylittää tonnimäärän. Seuraavat parametrit on sovitettava työkappaleesi geometriaan, materiaaliin ja haluttuun suorituskykyyn.
| Parametri | Miksi sillä on väliä | Tyypillinen alue |
|---|---|---|
| Taivutusvoima (tonnimäärä) | Määrittää levyn enimmäispaksuuden, jonka voit taivuttaa | 40-1000 tonnia |
| Taivutuspituus | On peitettävä pisin työstettävä työkappale | 1,5-8 m |
| Aivohalvaus | Vaikuttaa sivulaipan enimmäiskorkeuteen | 100-400 mm |
| Kurkun syvyys | Etäisyys rungosta muotin keskipisteeseen | 200-500 mm |
| Ohjausjärjestelmä | 2-akselinen (Y1 Y2) vs. 4-akseli (Y1 Y2 X R) | CNC kosketusnäytöllä |
| Takamittari | Automaattinen mittari toistettaville laipan leveyksille | X-akseli ± 0,1 mm |
Huomioi vakioparametrien lisäksi työstökoneen valmistajan joustavuus. Valmistajat, kuten Nantong Pacific, tarjoavat stjaardista poikkeavia malleja – esimerkiksi erikoispitkiä sänkyjä tai vahvistettuja runkoja ruostumattoman teräksen taivuttamiseen – mikä voi olla etua, kun projektisi eivät kuulu luettelon vaatimuksiin. Monille kaupoille 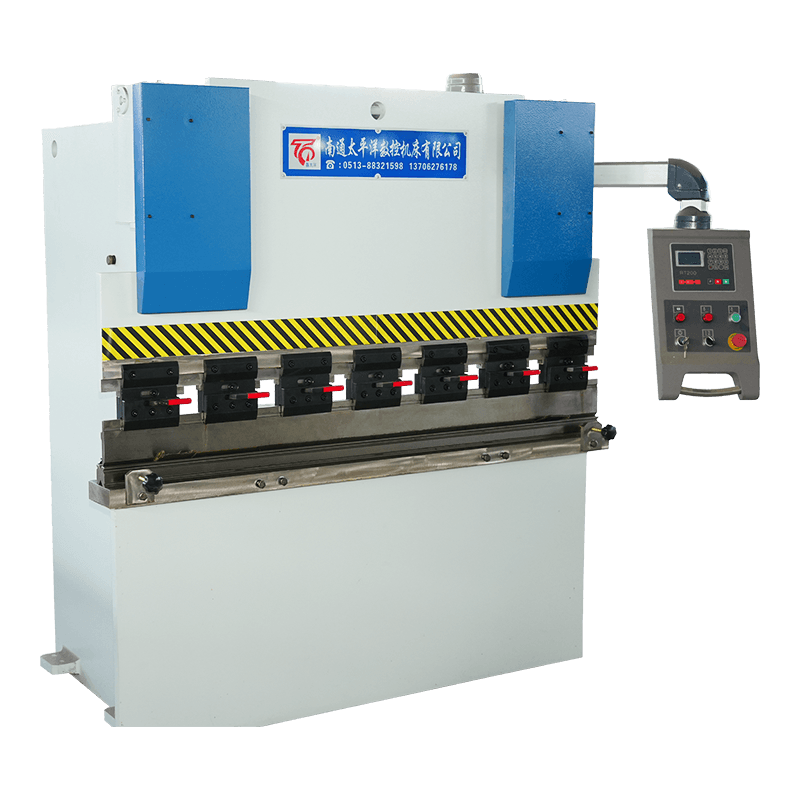 WC67Y hydraulinen metallilevyn taivutuskone Vankka lähtötason NC-puristinjarru E21-ohjaimella ja teräksisellä hitsatulla rungolla, suunniteltu pienille ja keskikokoisille työpajoille, jotka tarvitsevat luotettavaa, vähän huoltoa vaativaa taivutusta ilman edistyneitä CNC-ominaisuuksia. Näytä tuote → toimii vankana lähtötason ratkaisuna, kun CNC-ominaisuuksia ei vielä tarvita.
Lisätietoja päivittäisestä käytöstä ja vianetsinnästä on kohdassa Yleisimmät hydraulisen taivutuskoneen viat ja niiden ratkaisut and oikeat huoltokäytännöt .
Hydrauliset puristusjarrut ovat kestäviä, mutta nesteen laadun, tiivisteen kunnon ja suodattimen puhtauden huomiotta jättäminen johtaa paineen alenemiseen ja asennon ajautumiseen. Yksinkertainen viikoittainen tarkistuslista – öljytason tarkistus, vuotojen tarkastus ja koekäyrä tunnetulla muotilla – voi pidentää koneen käyttöikää vuosilla. Yleisimpiä käyttäjän valituksia ovat hidas mäntänopeus (usein pumpun tai venttiilin ongelma), epätasainen taipuminen (sylinterin tiivisteen kuluminen) ja kulman vaihtelu (takamittari tai kruunun säätö).
Monet näistä ongelmista ovat vältettävissä ajoitetulla hydrauliöljyn vaihdolla (2000 tunnin välein tai vuosittain) ja pitämällä mäntäohjaimet puhtaina. Jos kohtaat jatkuvia ongelmia, vianmääritysopas edellä mainittu kattaa vaiheittaisen diagnosoinnin jokaiselle oireelle.
V: Hydrauliset puristusjarrut käyttävät öljytäytteisiä sylintereitä voiman tuottamiseen, mikä sopii erinomaisesti raskaaseen taivutukseen (> 3 mm:n levy). Servo-sähköisissä puristusjarruissa käytetään servomoottorien käyttämiä kuularuuveja, jotka tarjoavat suuremman nopeuden ja energiatehokkuuden ohuissa töissä.
V: 2 m:n taivutuspituuteen, jossa V-suulakkeen aukko on 8x materiaalin paksuus, tarvitaan noin 80 tonnia. Käytä kaavaa: voima (tonnia) = (pituus × materiaalin paksuus² × 1,5) / muotin aukko.
V: Kyllä, mutta ruostumaton teräs vaatii noin 50 % enemmän vetoisuutta kuin samanpaksuinen pehmeä teräs suuremman vetolujuuden vuoksi. Varmista, että koneen runko ja työkalut on mitoitettu ylimääräiselle voimalle.
V: Oikein huollettu hydraulinen puristinjarru voi toimia luotettavasti 20–30 vuotta. Keskeiset tekijät: säännölliset öljynvaihdot, tiivisteiden vaihto 5-10 vuoden välein ja jatkuvan ylikuormituksen välttäminen.
V: Takamittari asettaa arkin tarkasti ennen jokaista taivutusta. CNC-takamittarit automatisoivat tämän, lyhentäen asennusaikaa ja varmistaen toistettavat laipan mitat ±0,1 mm:n sisällä.
V: Kyllä, erityisesti sähköhydrauliset servomallit, joissa on nopeat lähestymisnopeudet (jopa 200 mm/s) ja automaattiset työkalunvaihtajat. Niitä käytetään laajalti autojen ja laitteiden valmistuslinjoissa.
Aiheeseen liittyviä tuotteita
Ota yhteyttä
Tehdasosoite
Xichang Industrial Park, Chengdongin kaupunki, Haiancity, Nantong City, Jiangsun maakunta, Kiina
Sähköposti
Puhelin
+86-13906278466
tuotteet
QR -koodi


