
Sep 23, 2026
Hydraulinen levyleikkuri ei ole vain työkalu – se on jokaisen vakavan ohutlevyn valmistuslinjan selkäranka. Toisin kuin mekaaniset tai laservaihtoehdot, se käyttää paineistettua nestettä tasaisen voiman tuottamiseen ja tuottaa neliömäisiä, jäysteettömiä reunoja jopa 25 mm paksuisiin materiaaleihin ilman lämpövaikutuksia. China Ftaiging & Pressing Equipment Associationin toimialatietojen mukaan hydrauliset leikkurit muodostavat yli 60 % teollisista levyleikkausasennuksista raskaiden laitteiden valmistuksessa juuri siksi, että niissä yhdistyy raakavoima toistettavaan tarkkuuteen.
Hydraulinen levyleikkuri toimii Pascalin periaatteella: sähkömoottori käyttää hydraulipumppua, joka työntää öljyä sylinteriin. Sylinterin mäntä kohdistaa voiman yläterään, joka laskeutuu kiinteää alaterää vasten leikkaamaan materiaalia. Koko sykliä – kiinnitys, leikkaus, sisäänvetäminen – ohjataan venttiililohkolla ja usein nykyaikaisissa malleissa CNC-ohjaimella.
Pääkomponentit ja niiden roolit:
Näiden osien ymmärtäminen auttaa diagnosoitaessa yleisiä ongelmia, kuten hiipiviä teriä tai epätasaisia leikkauksia – aiheita, joita käsitellään yleinen levyleikkauskoneen vianmääritys .
Päätös perustuu usein kolmeen tekijään: materiaalin paksuus, tuotantomäärä ja reunan laatu. Alla on datapohjainen vertailu, joka perustuu 120:n valmistusliikkeen kyselyyn Pohjois-Amerikassa ja Euroopassa (Fabricating & Metalworking Magazine, 2025).
Tärkeimmät takeawayt: Hydrauliset leikkurit tarjoavat alhaisimmat leikkauskustannukset keskipaksuille levyille (≥ 3 mm) samalla kun ne tuottavat nolla lämpövääristymää. Laser on erinomainen monimutkaisten ääriviivojen ja ohuiden levyjen kanssa, mutta sen käyttökustannukset nousevat pilviin, kun paksuus ylittää 6 mm. Useimmissa rakenteiden valmistuksessa ja yleisissä leikkaussovelluksissa hydraulinen levyleikkuri on edelleen taloudellisin ja luotettavin ratkaisu.
Jokainen hydraulinen levyleikkaus kuuluu johonkin kahdesta rakenneluokasta: giljotiini (liikkuva säde) or keinupalkki . Valinta vaikuttaa jalanjälkeen, terän välykseen ja kykyyn käsitellä raskasta levyä.
Giljotiinimallissa ylempi terä liikkuu pystysuunnassa ohjauskiskojen sisällä varmistaen tasaisen kallistuskulman. Tämä mahdollistaa erittäin paksujen levyjen leikkaamisen (jopa 40 mm joissakin kokoonpanoissa) vähemmän vääristymällä. Huono puoli: runko on raskaampi ja vaatii syvemmän perustan. Valmistajat, kuten Nantong Pacific, tarjoavat a 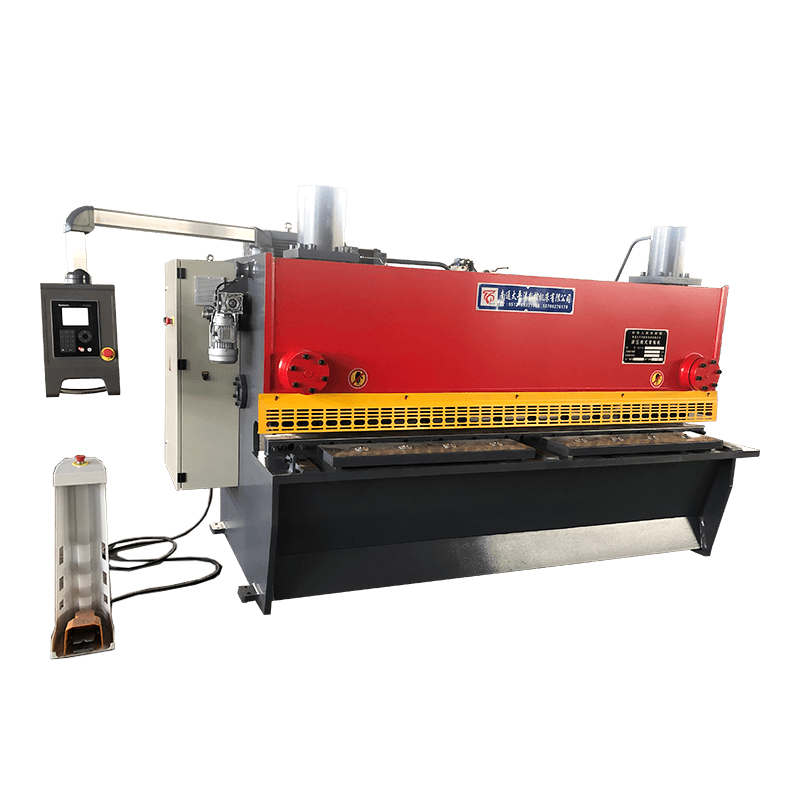 QC11Y/K-sarjan CNC-hydraulinen giljotiinileikkauskone Tämä giljotiinileikkaus on erinomainen leikkaamaan paksuja levyjä minimaalisella vääristymällä, mikä tekee siitä ihanteellisen erätuotannossa ohjelmoitavan takamittarin ja servo-ohjattujen kiinnitysten avulla. Näytä tuote → ohjelmoitavalla takamittarilla ja servo-ohjatuilla pitosäätimillä, mikä tekee siitä ihanteellisen erätuotantoon.
Kääntöpalkin leikkuri liikuttaa yläterää kaaressa nivelpisteen ympäri. Tämä vähentää rungon painoa ja parantaa pääsyä teräalueelle. Se sopii erinomaisesti ohuemmille levyille (0,5–16 mm) ja ahtaisiin tiloihin. The 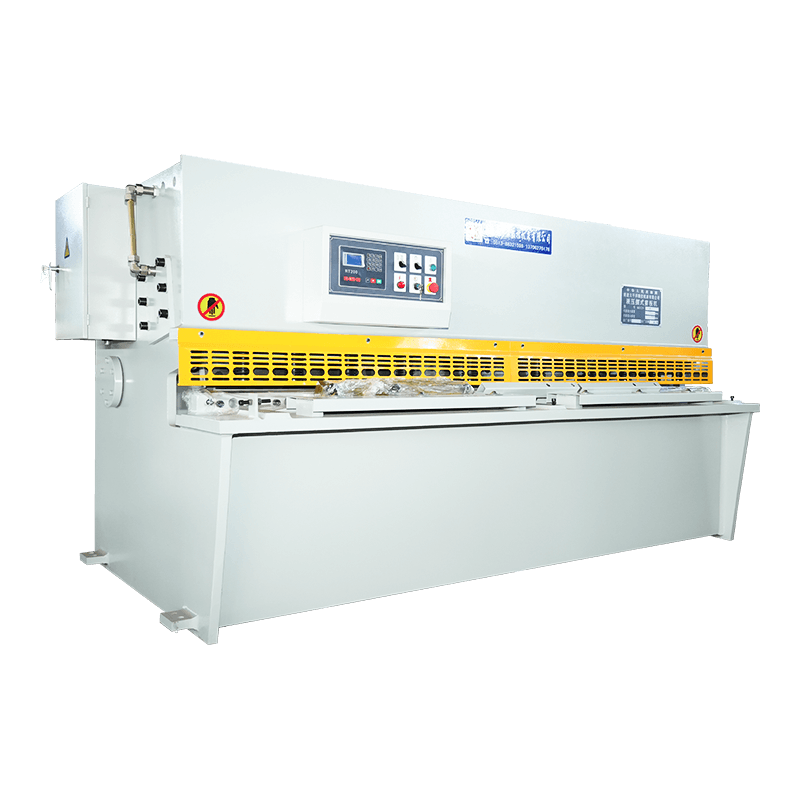 QC12Y/K-sarjan CNC-hydraulinen kääntöpalkkien leikkauskone Ohuille levyille (0,5–16 mm) suunniteltu kääntöpalkkileikkuri tarjoaa suuren leikkausnopeuden, kompaktin jalanjäljen ja tarkan CNC-ohjauksen kevyeen teräksen valmistukseen. Näytä tuote → tarjoaa suuren leikkausnopeuden ja pienemmän jalanjäljen, suosittu kevyessä terästeollisuudessa ja autoteollisuudessa.
| Ominaisuus | Giljotiini (QC11Y/K) | Kääntöpalkki (QC12Y/K) |
|---|---|---|
| Suurin leikkauspaksuus (tyypillinen) | 40 mm | 16 mm |
| Terän välyksen säätö | Hydraulinen, servoohjattu | Manuaalinen tai moottoroitu |
| Kehyksen paino | Raskas (vaatii vahvistetun lattian) | Kevyempi (vakio teollisuuslattia) |
| Leikkausnopeus | 5-12 lyöntiä/min | 10-20 lyöntiä/min |
| Parasta varten | Raskas levy, rakenneteräs | Pelti, kevyt/keskikokoinen |
Niiden välillä valitseminen ei koske vain konetta – se riippuu materiaalien sekoituksesta, lattiatilasta ja odotetusta suorituskyvystä. Saat kattavan yleiskatsauksen lukemalla meidän esittely levynleikkauskoneisiin .
Näiden tekijöiden punnitseminen tuotantomäärääsi vastaan opastaa sinua oikean spesifikaation saavuttamisessa. Monet kaupat huomaavat, että a 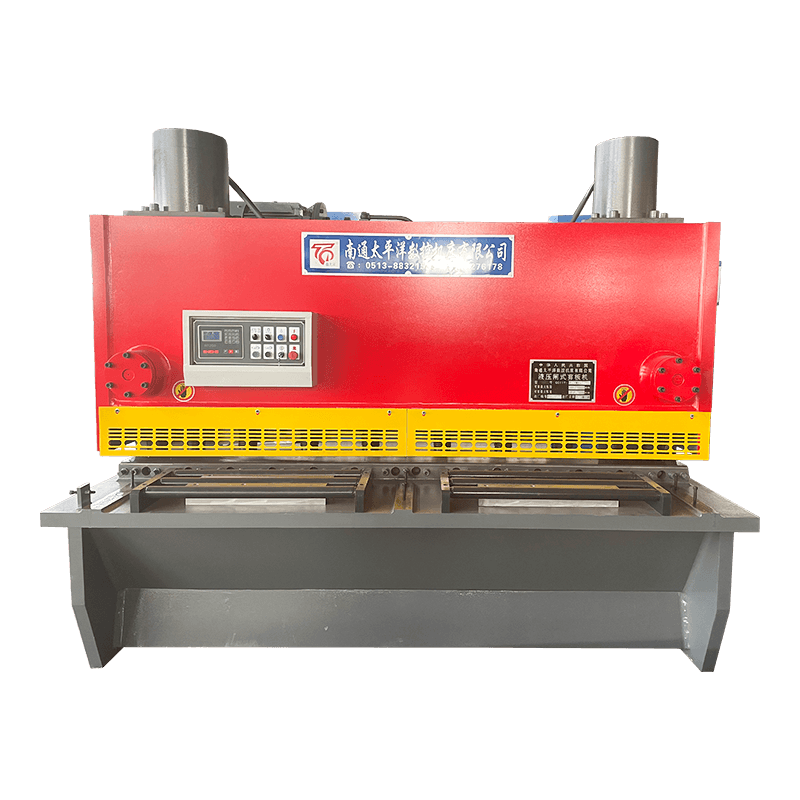 Nantong Pacific - Hydraulisen giljotiinin toimittaja maailmanlaajuisesti Luotettavan toimittajan valinta takaa laadun ja palvelun; Nantong Pacific tarjoaa täyden valikoiman leikkauskoneita ja tukee asiakkaita ympäri maailmaa myynnin jälkeisellä avustuksella. Näytä tuote → maksaa takaisin 18 kuukauden kuluessa romun vähenemisen ja suuremman suorituskyvyn vuoksi.
Oikea huolto kaksinkertaistaa hydraulileikkurin käyttöiän. Valmistajan aikataulun noudattaminen ei ole neuvoteltavissa, mutta tässä on kolme erittäin vaikuttavaa käytäntöä:
Jos haluat syventää korjaustoimenpiteitä, katso oppaamme Yleisimmät leikkauskoneen viat ja ratkaisut .
Q1: Mihin hydraulista levyleikkuria käytetään?
Hydraulinen levyleikkuri leikkaa metallilevyt tarkkoihin leveyksiin tai pituuksiin hydraulisesti ohjatun terän avulla. Se on vakiomenetelmä levyjen tyhjentämiseen, trimmaamiseen ja valmisteluun taivutusta, hitsausta tai jatkomuovausta varten.
Kysymys 2: Mitä eroa on giljotiinilla ja kääntöpalkin leikkurilla?
Giljotiinileikkurit siirtävät terää pystysuunnassa ja voivat leikata paksumpia levyjä (jopa 40 mm). Kääntöpalkkisakset kääntävät terän saranaan, mikä tarjoaa nopeamman nopeuden ja kevyemmän rungon jopa ~16 mm materiaaleille.
Q3: Voiko hydraulinen levyleikkaus leikata ruostumatonta terästä?
Kyllä. Useimmat hydrauliset leikkurit pystyvät leikkaamaan ruostumatonta terästä 304/316 8–12 mm:iin asti sopivalla terävälysyksellä ja kallistuskulmalla. Jotkin mallit vaativat matalapaineasetuksen työkarkaisujen välttämiseksi.
Q4: Kuinka valitsen oikean leikkauspituuden?
Mittaa pisin vakiolevysi plus 15 % marginaali. Yleiset koot ovat 2500mm, 3200mm ja 4000mm. Leikkurin alamittaus rajoittaa työkapasiteettia, kun taas ylimitoitus lisää kustannuksia ja lattiatilaa.
Q5: Mitä huoltoa hydraulileikkaus tarvitsee päivittäin?
Tarkista öljyn taso, tyhjennä ilma hydraulipiiristä, tarkasta terät halkeamien varalta ja voitele ohjauskiskot. Testaa myös lukituskiinnikkeet ja hätäpysäytyspainike.
Q6: Onko CNC-takamittari investoinnin arvoinen?
Kyllä erätuotantoon. CNC-taustamittari parantaa toistettavuutta ±0,5 mm:stä ±0,1 mm:iin ja lyhentää asennusaikaa 70 %. Se maksaa itsensä takaisin 6 kuukaudessa korkeasekoitusliikkeessä.
Kysymys 7: Miksi leikkurin leikkausreunaan jää purse?
Purseet osoittavat tylsiä teriä, väärää välystä (liian suuri rako) tai kuluneita kiinnitysosia. Säädä välys materiaalin paksuuden mukaan (yleensä 5–8 % paksuudesta) ja teroita teriä tarvittaessa.
Q8: Voidaanko hydraulinen levyleikkuri integroida automatisoituun linjaan?
Kyllä. Nykyaikaiset CNC-hydrauliset leikkurit tukevat verkkoviestintää (EtherCAT, Profinet) ja ne voidaan yhdistää kelan syöttölaitteisiin, pinoajiin ja taivutusrobotteihin täysin automatisoituja tyhjennyslinjoja varten.
Aiheeseen liittyviä tuotteita
Ota yhteyttä
Tehdasosoite
Xichang Industrial Park, Chengdongin kaupunki, Haiancity, Nantong City, Jiangsun maakunta, Kiina
Sähköposti
Puhelin
+86-13906278466
tuotteet
QR -koodi


