
Sep 30, 2026
Kun valmistuspaja aikoo lisätä tai päivittää levyvalssauskoneen, ensimmäinen kysymys koskee harvoin itse konetta – se koskee valmistaja . Levyvalssauskone on pitkän aikavälin pääomasijoitus: väärä valinta voi johtaa epäjohdonmukaiseen sylinterin laatuun, toistuviin seisokkeihin ja rajoitettuun myynnin jälkeiseen tukeen. Oikeasta valmistajasta puolestaan tulee kumppani, joka ymmärtää materiaalilajit, paksuusalueen ja tuotantorytmin.
Tässä artikkelissa käydään läpi kriittiset tekijät, jotka on arvioitava hankittaessa levyvalssauskoneiden valmistajaa – konearkkitehtuurista ja ohjaustasoista aina tehtaan kapasiteettiin epästandardeja ratkaisuja varten. Matkan varrella viittaamme todellisen valmistajan tuotevalikoimaan ja kykyihin, jolla on 20 000 m²:n tuotantokanta ja joka on palvellut maailmanlaajuisia markkinoita.
Hyvämaineisen levyvalssauskoneiden valmistajan tulee osoittaa pätevyyttä kolmella alueella: rakennesuunnittelu, hydraulinen/mekaaninen integrointi ja laadunvarmistus. Tarjotun hinnan lisäksi ostajien on varmistettava valmistajan kokemus, tehtaan lattiapinta-ala ja halukkuus mukauttaa.
| Arviointitekijä | Miksi sillä on merkitystä |
|---|---|
| Tuotevalikoima (telojen määrä, vetotyyppi) | Erilaiset työt vaativat 3-telan symmetrisen, 3-telan hydraulisen tai 4-telan mallit. |
| Räätälöintimahdollisuus | Epätyypillinen leveys, paksuus tai vierintänopeus voivat olla tärkeitä erikoisosille. |
| Tehdas ja laadunvalvonta | Oma koneistus ja testaus takaavat tasaiset toleranssit ja pitkän koneen käyttöiän. |
| Myynnin jälkeinen tuki ja varaosat | Nopea reagointi ja paikallinen/etäpalvelu vähentävät tuotantoseisokkeja. |
Yksi valmistaja, joka jatkuvasti täyttää nämä kriteerit, on Nantong Pacific CNC Machine Tool Co., Ltd. , kansallinen keskeinen yritys taontakoneiden alalla. Yli 20 000 m²:n tilat ja täydellinen valikoima kolmirullaisista nelirullaisiin koneisiin tarjoaa sekä vakio- että ei-standardimalleja – selvä etu ostajille, jotka tarvitsevat muutakin kuin valmiita malleja.
Jokainen levyvalssauskoneiden valmistaja kattaa useita kokoonpanoja. Kolme yleisintä luokkaa ovat symmetriset mekaaniset kolmirullat, yleishydrauliset kolmitelaiset ja nelitelaiset mallit. Jokaisella on omat vahvuudet esitaivutustarkkuudessa, helppokäyttöisyydessä ja soveltuvassa paksuudessa.
Kuva: Isometrinen kuva tyypillisestä kolmen telan levyvalssauskoneesta, jossa näkyy ylätela, kaksi sivutelaa ja alaspäin laakeri.
Tämä klassinen muotoilu käyttää mekaanista vetoa (vaihteistoa) kaikkien kolmen telan pyörittämiseen. Se on kustannustehokas ja toimii hyvin ohuiden ja keskipaksujen ohuiden teräslevyjen kanssa. Symmetrinen järjestely tarkoittaa, että kaksi sivutelaa liikkuvat yhdessä levyn taivuttamiseksi; Esitaivutus vaatii levyn kääntämisen, mikä lisää käsittelyaikaa.
Tässä ylätelaa ajetaan hydraulisesti ja kahta sivurullaa voidaan liikuttaa itsenäisesti (toista kiinteänä puolena, toista kallistuksena). Hydraulivoima mahdollistaa suuremman vääntömomentin ja tarkemman ohjauksen. Itsenäinen sivurullaliike mahdollistaa myös yhden kierroksen esitaivutuksen, mikä lisää merkittävästi tuottavuutta. 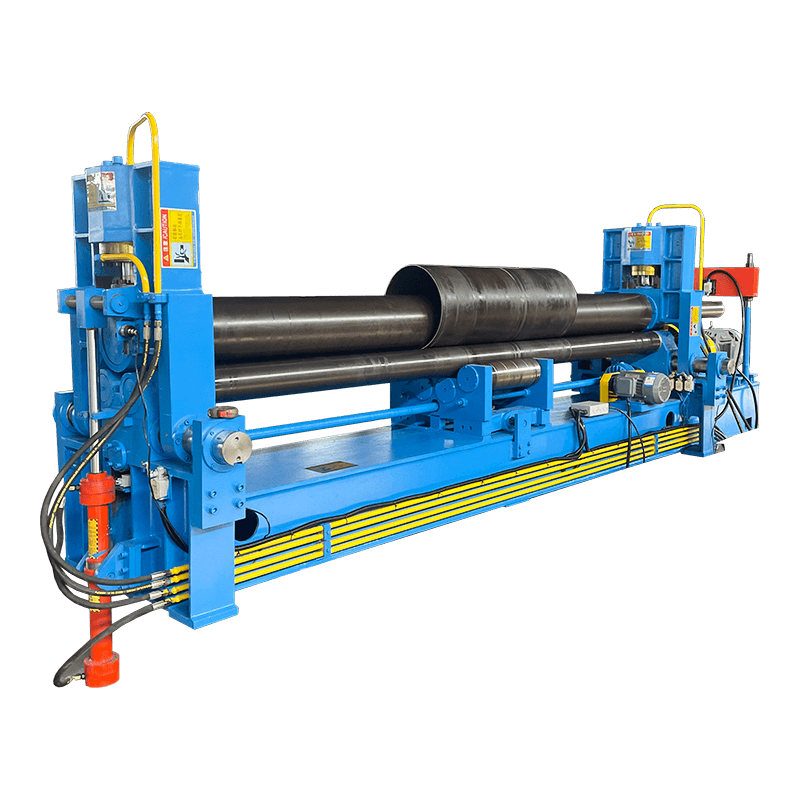 W11S 3-rullainen universaali hydraulinen levyvalssauskone Tämä hydraulinen kolmirullainen kone on erinomainen yksivaiheinen esitaivutus itsenäisillä sivuteloilla, ja se on ihanteellinen työpajoille, joissa käsitellään vaihtelevia paksuuksia ja jotka tarvitsevat nopeita työnvaihtoja. Näytä tuote → Tämä tyyppi on hyvä valinta korjaamoille, jotka käsittelevät erilaisia paksuuksia ja tarvitsevat nopean työpaikan vaihdon.
Nelitelaiseen koneeseen on lisätty erillinen alatela, joka mahdollistaa esitaivutuksen ilman, että levyä asetetaan uudelleen. Ylä- ja alatelat puristavat materiaalia, kun taas kaksi sivutelaa säätyvät muodostamaan säteen. Tämä muotoilu tarjoaa korkeimman tason automaatiota ja pyöreyden tarkkuutta, ja se sopii ihanteellisesti paksuseinäisiin sylintereihin tai suuriin tuotantomääriin. 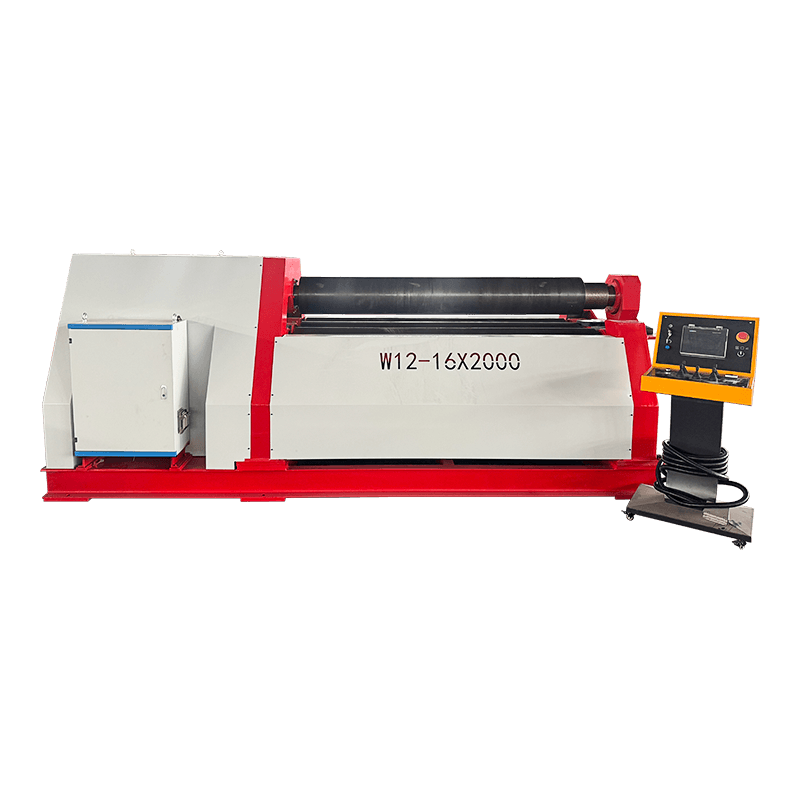 W12-sarjan 4-rullainen hydraulinen levyvalssauskone Tämä neljän telan muotoilu tarjoaa huippuluokan automatisoinnin ja pyöreyden tarkkuuden paksuseinäisille sylintereille tai suurivolyymeille. Näytä tuote →
Näiden kolmen tyypin suhteellisen kapasiteetin visualisoimiseksi harkitse seuraavaa likimääräistä paksuusaluetta (suhteellisena indeksinä 1–5, jossa 1 = ohut levy ≤ 6 mm ja 5 = raskas levy ≥ 50 mm):
Pylväskaavio: Suhteellinen paksuuskapasiteetti (asteikko 1–5). Tyyppi A = mekaaninen 3-tela, Tyyppi B = hydraulinen 3-tela, Tyyppi C = 4-tela. Perustuu tyypillisiin alan käytännön konespesifikaatioihin.
Jokaisella tyypillä on oma paikkansa. The levyvalssauskonesarja luotettavalta valmistajalta sisältää tyypillisesti kaikki kolme versiota, jolloin ostaja voi sovittaa koneen täsmälleen käyttötarkoitukseensa. Esimerkiksi valmistaja, kuten Nantong Pacific CNC, tarjoaa mallit W11 (mekaaninen 3-rulla), W11S (hydraulinen 3-tela) ja W12 (4-tela), jotka kattavat koko spektrin kevyestä raskaaseen levyyn.
Kaikki valmistustehtävät eivät vastaa standardivaatimuksia. Valmistajan halu ja kyky suunnitella epätyypillisiä koneita voi olla ratkaiseva tekijä monille ostajille. Yleisiä mukautuksia ovat:
Esimerkiksi Nantong Pacific CNC ilmoittaa nimenomaisesti kykynsä kehittää ei-standardilaitteita. Heidän suunnittelutiiminsä tekee tiivistä yhteistyötä asiakkaiden kanssa mukauttaakseen koneen vaadittuihin parametreihin, mitä monet standardoidut valmistajat välttävät. 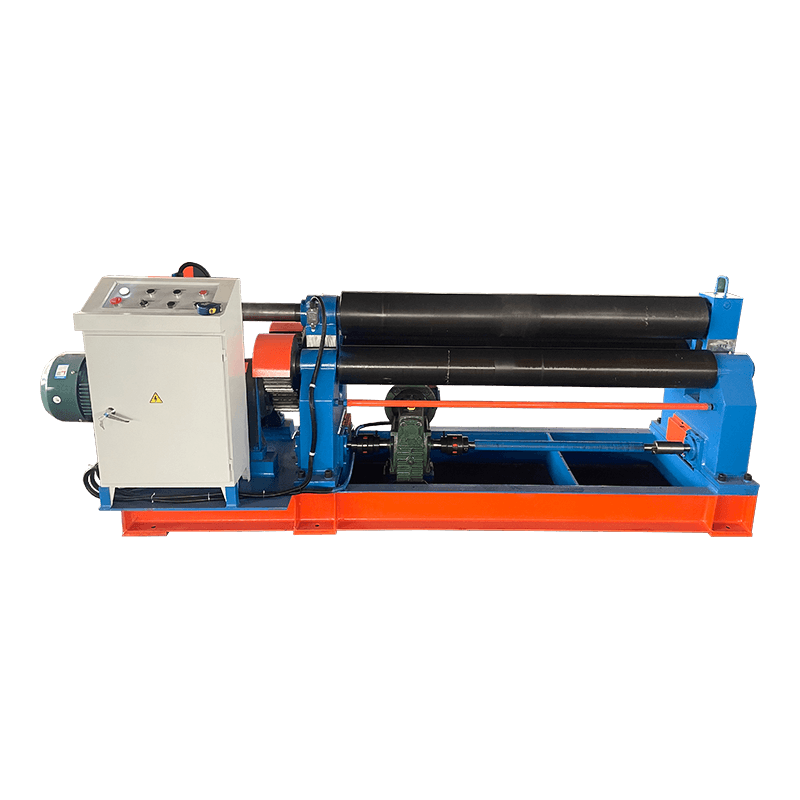 W11-sarjan 3-rullainen symmetrinen mekaaninen valssauskone Kustannustehokas mekaaninen kone, jossa on todistetusti symmetrinen rakenne ja luotettava laakerijärjestelmä, jota tukee valmistaja, joka valvoo omaa koneistusta pitkän aikavälin kestävyyden takaamiseksi. Näytä tuote →
Tehdaslattia levyvalssauskonevalmistajan takana kertoo paljon tuotteen pitkäaikaisesta luotettavuudesta. Valmistaja, jolla on oma koneistus, hitsaus ja kokoonpano, voi ohjata jokaista tuotantoketjun vaihetta. Etsi:
Kun valmistaja ylläpitää verkkosivuillaan "tehdaskierros" -sivua, se merkitsee avoimuutta. Näet usein hitsauksen laadun, maalausprosessin ja lopullisen kokoonpanon – juuri sen, minkä haluat varmistaa ennen sopimuksen allekirjoittamista. Yleisissä ongelmissa, kuten levyn siirtyminen tai reunan epäsopivuus, ratkaisuja yleisiin levyn valssausongelmiin voidaan käsitellä myös suunnitteluominaisuuksien, kuten kruunutelojen tai hydraulisten vastapainojärjestelmien avulla.
Aiheeseen liittyviä tuotteita
Ota yhteyttä
Tehdasosoite
Xichang Industrial Park, Chengdongin kaupunki, Haiancity, Nantong City, Jiangsun maakunta, Kiina
Sähköposti
Puhelin
+86-13906278466
tuotteet
QR -koodi


