Oct 28, 2026
Kolme millimetriä ruostumatonta terästä, pituus 2500 mm, taitettu U-kanavaksi kahdella 90 asteen taivutuksella ja yhdellä 45 asteen mutkalla, ja valmiin paneelin on pultattava suoraan laserleikattuun runkoon ilman uudelleenkäsittelyä. Se on työ, jota varten metallilevyn taivutuskone todella ostetaan. Ei pihan paksuin levy, eikä luettelon suurin vetoisuus.
Aloita johtopäätöksestä. Määritä kone raskain ja pisin osa, jonka odotat tarjottavan kahden seuraavan vuoden aikana, ja lisää sitten noin 20 prosenttia korkeustilasta. Vetoisuus, mutkan pituus, kurkun syvyys ja ohjaustyyppi johtuvat kaikki tästä yhdestä osasta. Kaikki muu taustaakselien lukumäärästä hydraulipumpun merkkiin on toissijaista ja niistä voidaan neuvotella myöhemmin.
Seuraavassa kerrotaan, kuinka nämä rajat lasketaan, mitkä tekniset tiedot ostajat useimmiten lukevat väärin, ja kysymykset, joita tulee esiin melkein jokaisessa tilauskyselyssä.
Jarrupuristinta kuvataan kolmella ensisijaisella kapasiteetilla, joista yleensä vain yhtä verrataan kunnolla ennen tilauksen tekemistä.
Koneen keskijännevälissä käytettävä voima määräytyy levyn paksuuden, materiaalin vetolujuuden, suuttimen aukon ja taivutuksen pituuden mukaan. Ilman taivutus vaatii vähiten voimaa. Pohjaus tai lyönti, jossa lävistys puristaa materiaalin kokonaan suuttimeen, voi vaatia useita kertoja enemmän. Siksi nimellisvetoisuus merkitsee hyvin vähän: 100 tonnia 16 mm:n V-suuttimella ja 100 tonnia 6 mm:n V-suuttimella ovat käytännössä kaksi täysin erilaista konetta.
Mallin nimessä oleva nimellispituus, esim. 2500 mm, on suurin työkappaleen leveys, mutta sivukoteloiden väli on lyhyempi. 2 500 mm:n koneessa voi olla noin 2 050 mm kehysten väliin, joten syvien palautuslaippojen osan asentaminen voi olla fyysisesti mahdotonta, vaikka se on nimellispituutta lyhyempi. Kurkun syvyys ja avoin korkeus (päivänvalo) ovat yhtä tärkeitä, kun osa on laatikko, kaappi tai muotoiltu kanava eikä litteä nauha.
Kaksi konetta, joilla on sama vetoisuus ja sama pituus, voivat erota hinnaltaan kertoimella kolme pelkästään sen vuoksi, miten ne ohjaavat mäntimen asentoa. Takajousi muuttuu materiaalierän, jyväsuunnan ja työkalujen kulumisen myötä, joten suljetun silmukan ohjaus ja kruunu ovat paljon tärkeämpiä, kun teet pieniä eriä monipuolista työtä, kuin jos käytät yhtä osanumeroa koko päivän.
Ilmataivutusvoima voidaan arvioida kaavalla, jota puristusjarruvalmistajat ovat julkaisseet vuosikymmeniä: voima per metriä kilonewtoneina on 650 kerrottuna levyn paksuuden neliöllä jaettuna V-suulakkeen aukolla. Miedolla teräksellä suuttimen aukko on tavallisesti kahdeksan kertaa levyn paksuus. Alla oleva taulukko soveltaa tätä kaavaa useimpien valmistajien tarjoamalla paksuusalueella.
| Levyn paksuus | V-muotin aukko | Voima metriä kohti | Voima 2,5 metrin mutkalle |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Käsittele taulukkoa lähtökohtana eikä lopullisena vastauksena. Syvät mutkat, pienet suutinaukot, korkealujuuslaadut ja lyhyet laippapituudet nostavat vaaditun vetoisuuden, kun taas vain pitkän osan päiden taivuttaminen työntää kuormaa kohti painimen keskustaa, missä taipuma sattuu eniten.
Vetoisuus on vain puolet spesifikaatiosta. Toinen puoli päättää, voidaanko työkappaletta ladata, taivuttaa ja poistaa ollenkaan. Harkitse nämä ennen allekirjoittamista:
Tässä on suurin osa hintaerosta, ja oikea vastaus riippuu työtehtävistäsi eikä pelkästään budjetistasi.
Perinteiset hydrauliset taivutuskoneet käytä mekaanista syvyysrajoitinta ja manuaalisesti säädettävää takakulmaa. Ne ovat järkevä valinta, kun työ on toistuvaa, enimmäkseen yksinkertaisia 90 asteen mutkia, ja käyttäjä voi tehdä korjauksia. Asennus vie aikaa ja riippuu käyttäjän kokemuksesta, mutta mekaaninen järjestelmä on yksinkertainen ja halpa ylläpitää.
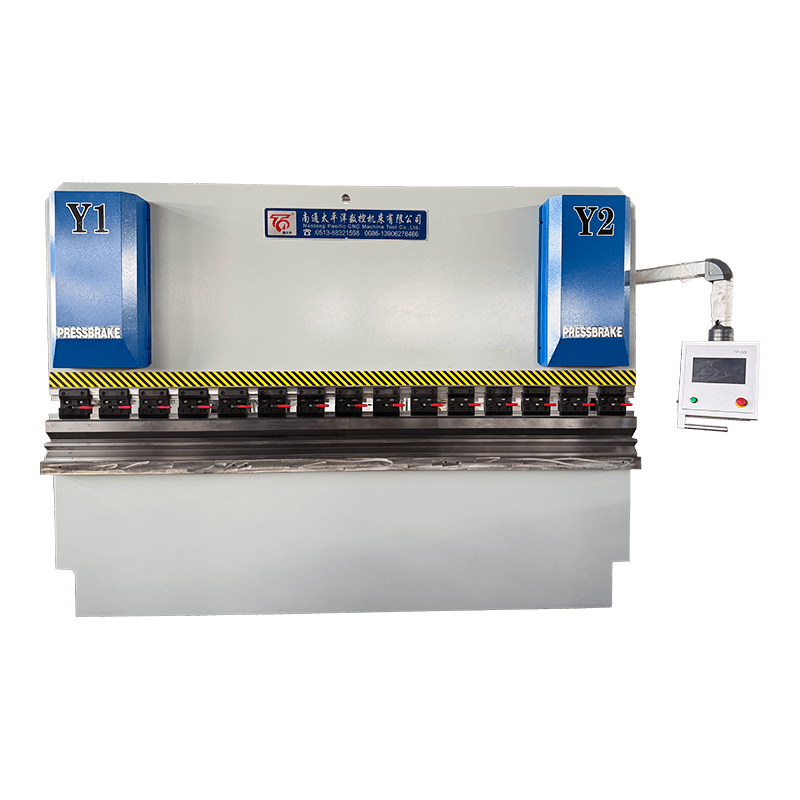
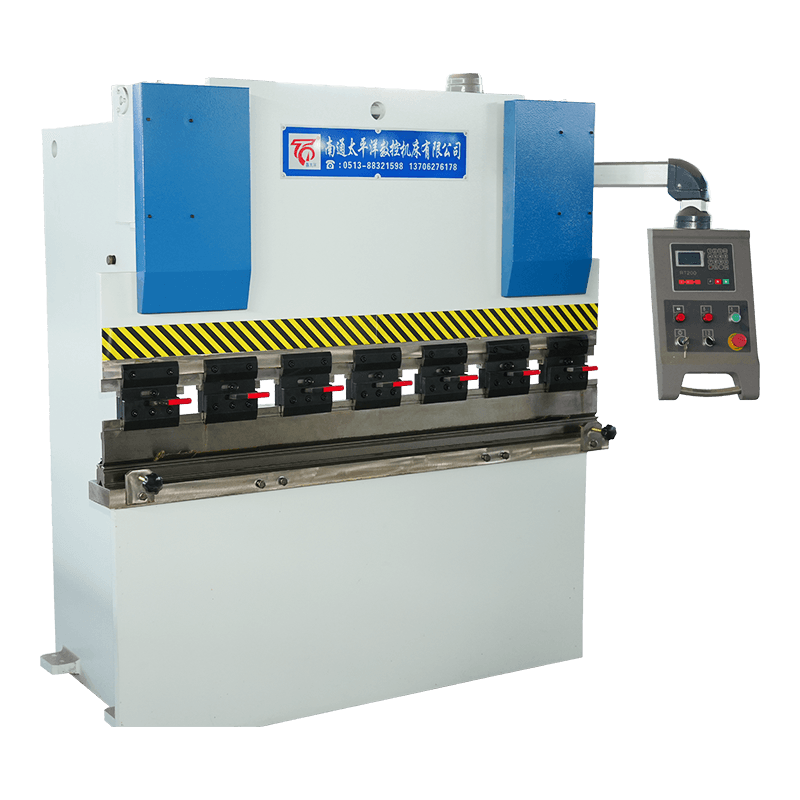 WC67Y-sarjan hydraulinen metallilevyn taivutuskone Kustannustehokas NC-puristinjarru E21- tai RT200-ohjauksella, joka sopii valmistukseen, LVI-käyttöön ja yleiseen valmistukseen. Näytä tuote →
Vääntöakseliset synkroniset CNC-koneet yhdistä kaksi sylinteriä vääntötangolla niin, että painimen molemmat päät kulkevat yhdessä, ja lisää painimen syvyyden ja takamitan asennon numeerinen ohjaus. Ne pitävät kulman paremmin kuin puhtaasti mekaaninen pysäytin, tallentavat ohjelmia toistuvia töitä varten ja käsittelevät sekoitettuja eriä paljon mukavammin kohtuullisin kustannuksin.
 WC67K-sarjan vääntöakselin synkroninen CNC-hydraulinen taivutuskone Keskitason CNC-puristusjarru TP10S- tai DA41T-ohjauksella, vääntöakselin ja sähköhydraulisten servovaihtoehtojen välissä. Näytä tuote →
Sähköhydrauliset servo-CNC-koneet ohjaa jokaista sylinteriä suljetussa silmukassa käyttämällä suhteellisia venttiileitä ja lineaarisia asteikkoja, joten painimen asento mitataan mieluummin kuin oletetaan, ja ohjaus voi korjata takaisinjouston ja taipuman lennossa. Ne ovat oikea vastaus, kun kulmatoleranssi on tiukka, kun erät ovat pieniä ja sekaisin tai kun yhden käyttäjän on käytettävä useita koneita.
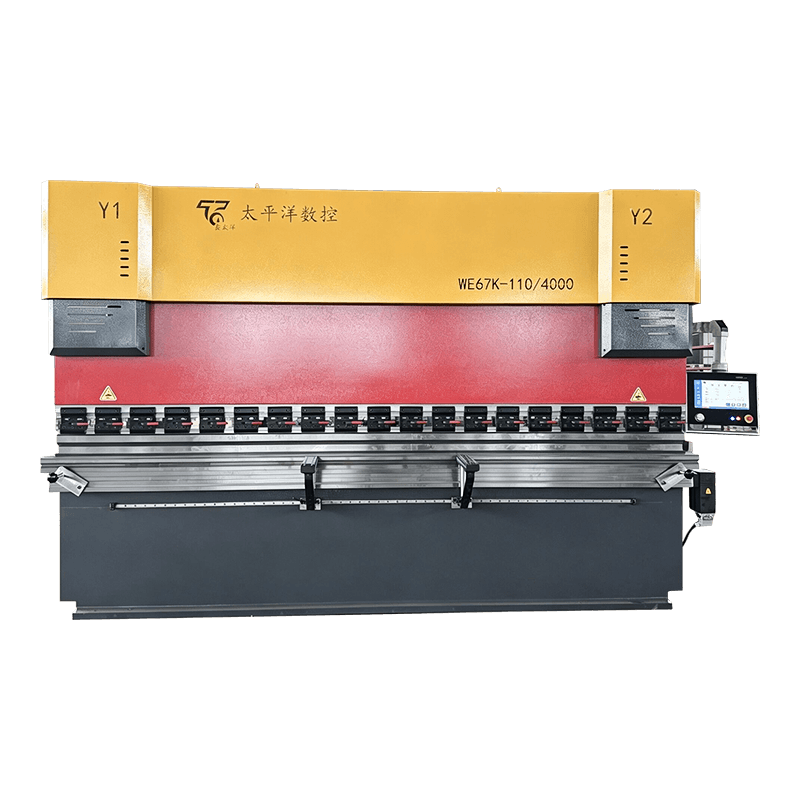 WE67K-sarjan sähköhydraulinen servo-CNC-hydraulinen taivutuskone Huippuluokan tarkkuuspuristusjarru suljetulla ohjauksella ja Delem-, ESA- tai Cybelec-vaihtoehdoilla monimutkaisiin metallilevytöihin. Näytä tuote →
Jos punnitat edelleen tämän alueen keskikohtaa, tässä oppaassa käsitellään käytännöllistä vetotyyppien ja niiden kannattavuuden vertailua. oikean CNC-levyn taivutuskoneen valinta .
Sama paksuus ja sama suutin voivat vaatia hurjasti erilaista voimaa riippuen siitä, kuinka pitkälle meisti kulkee materiaaliin. Ilmataivutus, jossa levy koskettaa vain muotin olkapäitä, on perusviiva. Pohjaus ja lyönti moninkertaistavat tämän luvun, ja kertoimen vuoksi kone, joka taipuu 4 mm mukavasti ilmassa, voi kamppailla saman levyn kanssa lyöntityökalujen alla.
Käytännön seuraus on yksinkertainen. Jos ostat tonnimäärää ilmataivuttamiseen ja siirryt myöhemmin lyöntityökaluihin lyödäksesi tiukkaa sisäsädettä, saatat huomata olevasi koneen nimelliskapasiteetin ulkopuolella työssä, jonka uskot olevan sen sisällä.
Taivutusalueen geometrian ymmärtäminen selittää suurimman osan yllä olevista määrittelypäätöksistä. Lävistimen kärki painaa arkin muotin V-aukkoon; muotin olakkeet asettavat sisäsäteen; muotin aukko määrää sekä tarvittavan voiman että minimilaipan pituuden.
Useimmat toimituksen jälkeiset riidat johtuvat epätäydellisistä eritelmistä eikä viallisesta koneesta. Hyödyllinen kysely kertoo materiaalilaadun ja paksuusalueen, suurimman taivutuspituuden, pienimmän sisäsäteen, pienimmän laipan, kulman toleranssin asteina, työkalustandardin, jota haluat käyttää, ja turvallisuusstandardin, jonka koneen on täytettävä. Euroopassa hydrauliset puristusjarrut on yleisesti määritelty standardin EN 12622 mukaisesti; muiden alueiden ostajien tulee ilmoittaa vastaava paikallinen vaatimus nimenomaisesti.
Yksi kysymys kannattaa kysyä ennen allekirjoittamista. Pyydä toimittajaa vahvistamaan käytettävissä oleva tonnimäärä täydellä nimellispituudella, ei vain keskijännevälillä, ja ilmoittamaan, kuinka kone kompensoi painimen taipuman. Valmistaja, jolla on omaa suunnittelua, kuten Nantong Pacific CNC-työstökone , pitäisi pystyä vastaamaan molempiin kirjallisesti.
Se muodostaa litteän levyn kulmiksi, kanaviksi, laatikoiksi ja kaareviksi profiileiksi puristamalla materiaalia meistin ja muotin väliin. Tyypillisiä käyttökohteita ovat kotelot, kanavat, kannattimet, rungon osat, katto- ja seinäpaneelit sekä kaikki osat, joissa litteästä aihiosta on muodostettava kolmiulotteinen muoto.
Ilmataivutusta varten kerro 650 paksuuden neliöllä, jaa V-suulakkeen aukolla ja kerro taivutuspituudella metreinä. Käytä sitten materiaalikerrointa: noin 1,5 ruostumattomalle teräkselle ja 0,5 - 0,6 alumiinille. Lisää liikkumavaraa, jos aiot käyttää metallityökaluja.
Perinteiset hydraulikoneet sopivat yksinkertaiseen, toistuvaan 90 asteen työhön, jossa asennusaika ei ole kriittinen. CNC-koneet, erityisesti sähköhydrauliset servotyypit, maksavat itsensä takaisin, kun työjärjestys on vaihteleva, kulmatoleranssi on tiukka tai sama kuljettaja käyttää useampaa kuin yhtä konetta.
Halkeilu johtuu yleensä taipumisesta leikatun tai laserleikatun reunan yli, jonka sisäsäde on materiaalille liian pieni, tai taivutusviivasta, joka kulkee valssaussuuntaa pitkin. Springback on luontainen ilmataivutus ja kasvaa vetolujuudella, joten se tarvitsee joko ylitaivutuksen tai suljetun silmukan kulman korjauksen.
Se onnistuu, jos koneessa on tarpeeksi vetoisuutta paksuimpaan työhön ja riittävä pituus pisimpään, ja jos hyväksyt sen, että ohut materiaali saattaa tarvita erilaisia työkaluja. Ohut arkki tarvitsee kapeamman muotin ja usein terävämmän lävistyksen; paksu levy tarvitsee leveän muotin ja suuremman vetoisuuden.
Tarkista painimen suoruus ja rungon halkeamat, hydraulivuodot, sylinterin tiivisteet, vääntötangon tai servoventtiilien kunto, säätimen saatavuus ja varaosien tuki. Työkalu on usein arvokkaampaa kuin kone, joten varmista, että rei'itys ja meisti ovat yhteensopivia eivätkä ne ole kuluneet kulman pitopisteen yli.
Aiheeseen liittyviä tuotteita
Ota yhteyttä
Tehdasosoite
Xichang Industrial Park, Chengdongin kaupunki, Haiancity, Nantong City, Jiangsun maakunta, Kiina
Sähköposti
Puhelin
+86-13906278466
tuotteet
QR -koodi