Oct 21, 2026
Oletetaan, että lainaat kolmekymmentä kuorta, jotka ovat 3 000 mm pitkiä ja 12 mm paksuja miedosta teräksestä. Kone, joka päättää, tuottaako tämä työ rahaa, ei ole se, jonka ohjauspaneelin näyttö on suurin. Se pystyy esitaivuttamaan levyn molemmat reunat, jolloin valmis sylinteri saavuttaa hitsauskoneen pyöreänä ja suljettuna sen sijaan, että se kantaisi kahta litteää päätä, jotka jonkun on leikattava ja hiottava.
Siinä lyhyt vastaus: Valitse ensin telan geometria ja muovauskapasiteetti ja osta ohjausjärjestelmä toistettavuuskerrokseksi niiden päälle. CNC-levyvalssauskone ansaitsee pysyvyyden toistamalla tuloksen, ei luomalla sitä. Seuraavassa kerrotaan, mitä ohjaus voi tehdä ja mitä ei, miten kolme yleistä rullakokoonpanoa eroavat toisistaan ja mitä numeroita kannattaa vaatia rakentajalta ennen allekirjoittamista.
Levyvalssauskoneella on hyvin vähän liikkeitä. Alarullat kulkevat ylös tai alas; nelitelaisessa koneessa sivutela kulkee sisään ja ulos; rullat pyörivät. Interpoloitavaa työkalurataa ei ole, minkä vuoksi valssauskoneen ohjaus on lähempänä paikannusjärjestelmää kuin jarrupuristimen moniakselista CNC:tä.
Käytännössä CNC tarkoittaa tässä näiden lineaaristen akseleiden numeerisesti ohjattua paikoitusta, yleensä servo- tai suhteellisia venttiileitä asennon takaisinkytkennällä sekä näyttöä, joka tallentaa rullan asennot ohjelmina. Mekaanisessa kolmitelaisessa koneessa sama säätö tehdään käsipyörillä ja vaa'alla.
Palkkaus näkyy toistuvasta työstä. Erän ensimmäinen kuori on aina koekappale, koska takaisku muuttuu paksuuden, myötörajan ja tasaisen lämpöluvun mukaan. Kun telan paikat on löydetty ja varastoitu, palat kahdesta kolmeenkymmeneen tulevat ulos saman halkaisijan kokoisiksi, ja kuljettajan harkintakyky on paljon pienempi, mikä on erittäin tärkeää liikkeissä, joissa henkilöstön vaihtuvuus on suuri.
Mitä CNC ei tee, on esitaivutusgeometrian luominen. Jos kone ei voi puristaa ja taivuttaa levyjen reunoja, mikään säädin ei muutu oikeaksi sylinteriksi. Tämä ominaisuus tulee rungosta, telan halkaisijasta ja telojen välisestä etäisyydestä.
Malleja vertailevat kaupat voivat nähdä mekaanisia, hydraulisia ja nelirullavaihtoehtoja vierekkäin levyvalssauskonesarja .
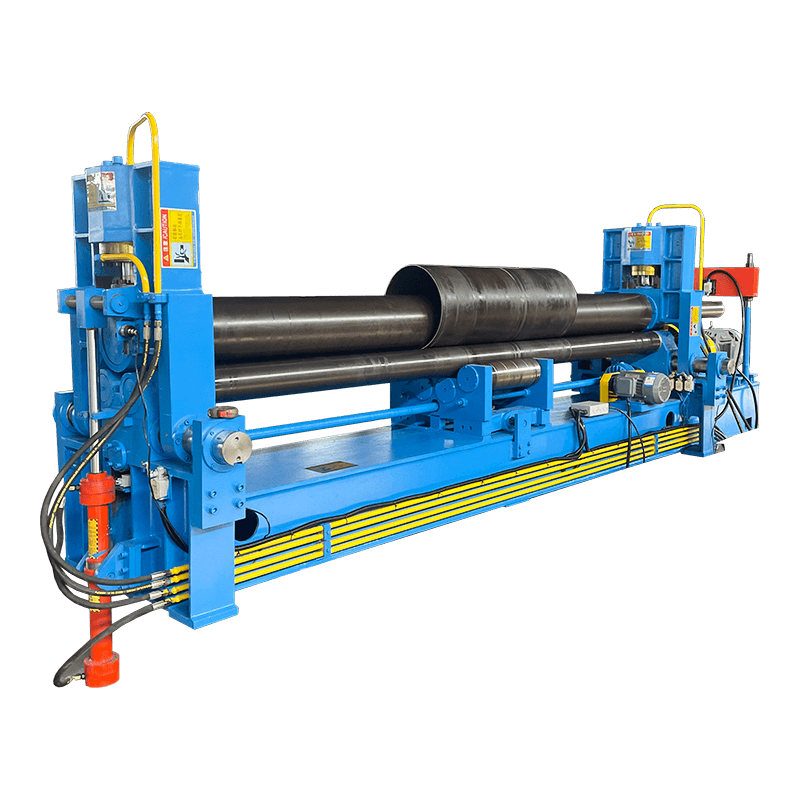 W11S-sarjan 3-rullainen yleishydraulinen rullauskone Tarkista tämä hydraulinen kolmen telan vaihtoehto levyvalssaukseen, jossa on esitaivutustekniikka, CNC-ohjaus ja tekniset tiedot lieriömäiselle, kartiomaiselle ja monisäteiselle muotoilulle. Näytä tuote →
Poista myyntikieli, ja kolme yleistä kokoonpanoa eroavat yhdessä fyysisessä tosiasiassa: levyn reunan esitaivutus.
Symmetrisessä kolmitelaisessa koneessa on kaksi kiinteää pohjatelaa ja ylätela, joka liikkuu suoraan alaspäin. Se on yksinkertaisin ja halvin tapa rullata kuori, ja se on edelleen työhevonen monissa työpaikoissa. Saalis on päissä. Kahden alarullan välissä oleva nauha ei koskaan taipu, joten takareunan esitaivuttamiseksi käyttäjän on otettava lautanen ulos, käännettävä se ympäri ja syötettävä uudelleen. Raskaassa kuoressa se on nosturin aika.
Universaali kolmirullakone lisää liikettä ylä- tai alateloihin, jotta esitaivutettu reuna pääsee kulkemaan läpi. Molemmat reunat taivutetaan sitten yhdessä kokoonpanossa ja säästetty käsittelyaika ylittää yleensä hintaeron.
Nelitelakone käyttää neljättä sivutelaa esitaivutukseen. Levy pysyy kiinni ylä- ja alatelan välissä, molemmat reunat taivutetaan samassa liikkeessä, eikä kukaan käännä levyä. Geometria päästää myös valmiin kuoren lähemmäksi ylätelan halkaisijaa, mikä lyhentää saumaan jäävää taipumatonta nauhaa.
| Harkinta | Symmetrinen kolmirulla | Universaali kolmirullainen | Four-roll |
|---|---|---|---|
| Reunojen esitaivutus | Vaatii uudelleensyötön tai erillisen puristimen | Molemmat reunat samassa kokoonpanossa | Molemmat reunat yhdellä kertaa, levy pysyy kiristettynä |
| Levyn käsittely | Korkein | Keskikokoinen | Alin |
| Typical fit | Ohut levy, pienet erät, tiukka budjetti | Sekatyö, keskisuuret erät | Pitkät kuoret, ruostumaton, toistuvat erät |
| Koneen suhteellinen hinta | Alin | Keskikokoinen | Korkein |
| Vaatii operaattorin ammattitaitoa | Korkea | Keskikokoinen | Alempi, kun ohjelmat ovat olemassa |
Havainnollistava vertailu, joka perustuu koneen kokoonpanoon, arvosana 1-5. Se ei ole mitattua tuotantotietoa.
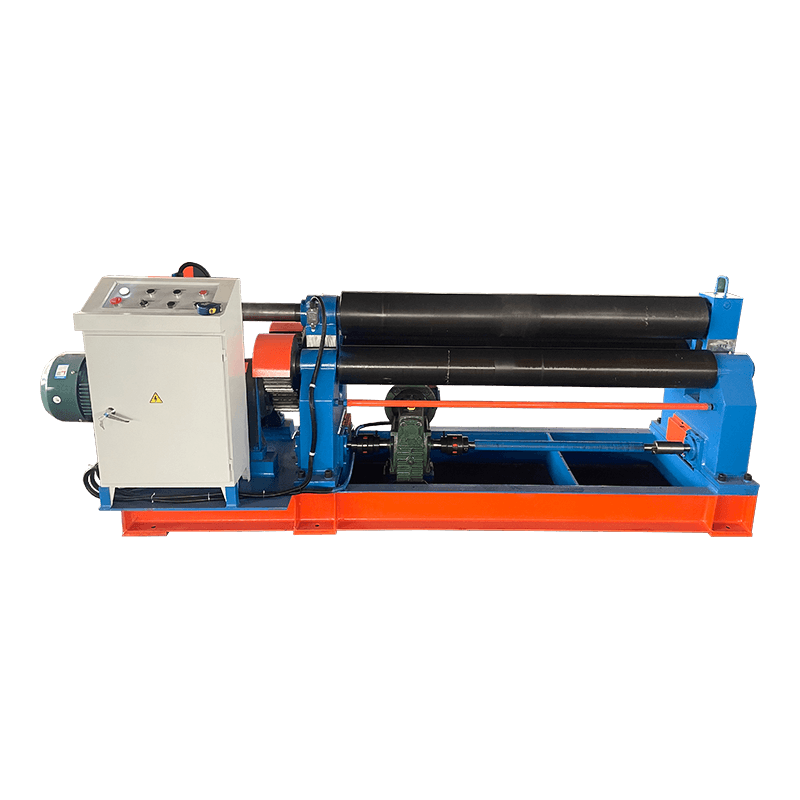 W11-sarjan 3-telainen symmetrinen mekaaninen levyvalssauskone Mekaaninen kolmirullavaihtoehto lieriömäiseen ja kaaritaivutukseen, jossa on symmetrinen muotoilu, RGS-tarkkuus, MCS-laakerit ja kallistuvat sivurullat kartiomaista työtä varten. Näytä tuote →
Neljän telan geometria: sivutela esitaivuttaa reunaa, kun taas ylä- ja alatelat pitävät levyn kiinni.
Neljä rullaa ovat vain näkyvä osa hinnasta. Niiden alla on hitsattu teräsrunko, jonka tulee vastustaa telojen tuottamaa erotusvoimaa. koneessa, jonka mitat ovat 12 mm x 3 000 mm, tämä voima ulottuu satoihin tonneihin. Rungon taipuma ei katoa. Se näkyy valmiissa osassa tynnyrin muotoisena, joka on keskeltä lihavampi kuin päistä, minkä vuoksi rakentajat kruunaavat rullat tai asentavat kruunujärjestelmiä isompiin malleihin.
Muita kustannustekijöitä ovat rullan pinta, hydrauliikka ja ohjaus. Telat ovat tavallisesti induktiokarkaistuja hankausta vastaan ja ne voidaan kromata ruostumattomiin töihin, joissa pintamerkinnöillä on merkitystä. Venttiilit ja ohjauslaitteistot muodostavat pienemmän osan laskusta kuin useimmat ostajat olettavat, joten harvoin siellä kannattaa säästää, kun on jo maksanut raskaan rungon.
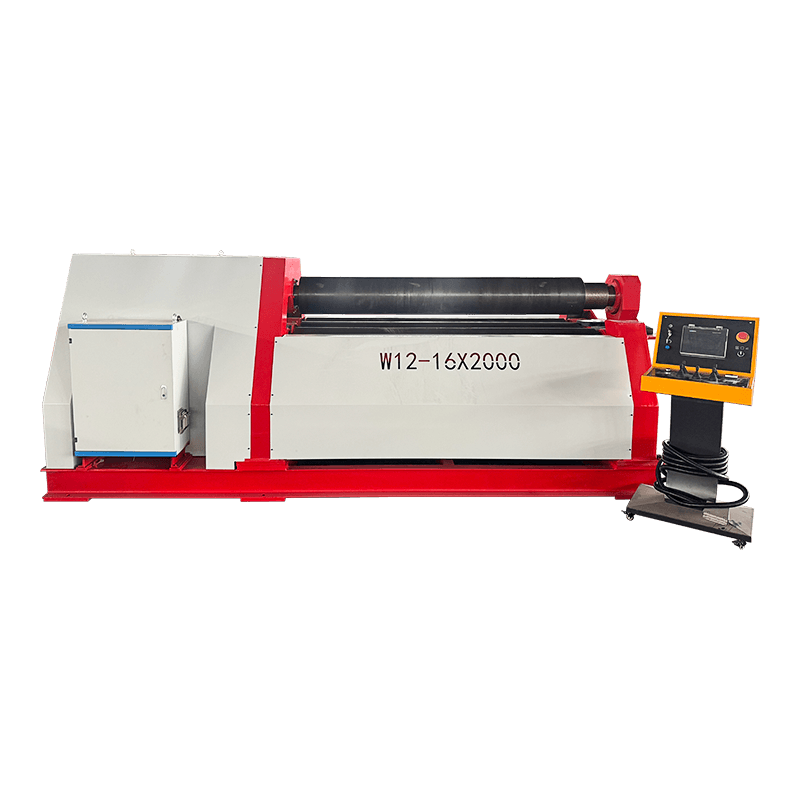 W12-sarjan 4-rullainen hydraulilevyn taivutus- ja valssauskone Hydraulinen neljän telan rakenne mahdollistaa yhden asennuksen esitaivutuksen ja rullauksen, mikä vähentää hukkaa ja parantaa tehokkuutta sylinterimäisille, kartiomaisille ja kaareville työkappaleille. Näytä tuote →
Jokaisen valssauskoneen mukana toimitetaan kapasiteettipöytä. Lue tarvitsemasi numeron yläpuolella oleva rivi.
Otsikkoluku on lähes aina ilmoitettu miedolla teräksellä, tyypillisesti noin 400-450 MPa vetolujuus. Rullaa saman paksuinen ruostumaton 304 tai 700 MPa rakennelaatu, niin kone ei saavuta sitä. Pyydä käyttämällesi teräkselle vähennystaulukko sen sijaan, että skaalaisit itse numeroa: vierintävoima kasvaa vetolujuuden myötä, ja myös takajousto ja minimihalkaisija liikkuvat sen mukana.
Kolme muuta numeroa ratkaisee, sopiiko kone työhösi:
Yksi käytännöllinen yksityiskohta: kapasiteetti on ilmoitettu täydellä leveydellä. 2000 mm:n levyn rullaus 3000 mm:n koneella muuttaa voimakuvion ja joissakin malleissa pyöreän tuloksen vaatiman kruunun kompensoinnin.
Useimmat epämiellyttävät yllätykset tässä kaupassa eivät ole häiriöt. Ne ovat ristiriitoja sen välillä, mitä kapasiteettikaavio lupasi ja mitä myymälä todella rullaa, ja luettelon välillä yleisiä levyn valssausongelmia on hyödyllinen tarkistuslista omiin osiin verrattuna ennen kuin tilaus menee ulos.
Q1. Mihin CNC-levyvalssauskonetta käytetään?
Tasaisen levyn taivutus sylintereiksi, kartioiksi ja kaareviksi kuoriksi viemällä se pyörivien telojen väliin. Tyypillisiä töitä ovat säiliöiden ja alusten vaipat, putki- ja kanavaosat, laivanrakennuspaneelit ja rakennepilarit.
Q2. Kuinka paksun levyn CNC-levyvalssauskone voi rullata?
Se riippuu leveydestä ja materiaalista yhtä paljon kuin koneesta. Luokitukset on annettu miedolla teräksellä koko leveydellä; ruostumaton ja luja levy vähentävät tätä lukua jyrkästi, joten pyydä taulukkoa, joka vastaa arvosanaasi.
Q3. Mitä eroa on kolmirullaisella ja nelirullaisella levyvalssauskoneella?
Kolmitelaisessa koneessa ei ole erillistä esitaivutustelaa, joten levyä on usein käännettävä tai syötettävä uudelleen toisen reunan taivuttamiseksi. Nelitelakone käyttää sivutelaa esitaivuttamaan molemmat reunat levyn pysyessä kiinni.
Q4. Voiko levyvalssauskone taivuttaa etukäteen jättämättä litteitä päitä?
Yleiskäyttöiset kolmi- ja nelitelakoneet voivat esitaivuttaa molemmat reunat, mutta lyhyt litteä osa yleensä jää jäljelle. Sen pituus määräytyy ylätelan halkaisijan ja alatelojen välisen raon mukaan, joten kysy tämä luku ensin.
Q5. Kuinka paljon CNC-levyvalssauskone maksaa?
Hinta seuraa kapasiteettia, rullamäärää, hydraulipakettia ja ohjausta. Mekaaninen kolmitelakone on halvin sisääntulopiste ja täysin CNC-nelitelakone kallein. Koska materiaalin aleneminen muuttaa määrityksiä niin paljon, levykokoon ja laatuun perustuva tarjous on ainoa järkevä vertailu.
Q6. Mitä huoltoa hydraulinen levyvalssauskone tarvitsee?
Tarkista hydrauliöljyn taso ja kunto, vaihda suodattimet aikataulun mukaisesti, pidä telan pinnat puhtaina ja hilsettömänä välttääksesi merkinnät, voitele liikkuvat liitokset ja tarkista rullan asennon kalibrointi säännöllisesti, jotta tallennetut ohjelmat pysyvät tarkkoja.
Aiheeseen liittyviä tuotteita
Ota yhteyttä
Tehdasosoite
Xichang Industrial Park, Chengdongin kaupunki, Haiancity, Nantong City, Jiangsun maakunta, Kiina
Sähköposti
Puhelin
+86-13906278466
tuotteet
QR -koodi